Mekanisk rostborttagning innebär att rosten tas bort genom nötning: med en slipskiva på en vinkelslip, med stålborste eller genom slipning för hand. Verktygen står färdiga på verkstadens hylla, så det är dem man tar till först. Nötningen har dock ett pris, och det betalas av ytan, luften och användarens händer.
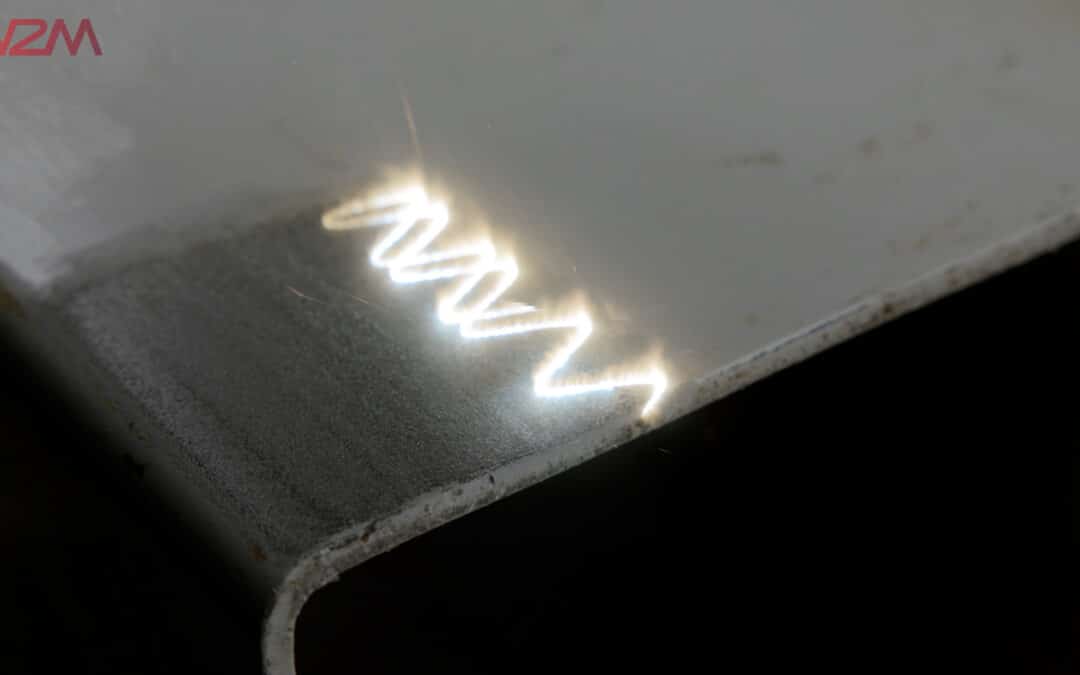
Lasern tar bort rosten utan att vidröra ytan. Vi jämför metoderna utifrån fyra kriterier: hur de tar bort rosten, vad som blir kvar på ytan, hur exakt resultatet upprepas och hur arbetet känns efter ett åttatimmarsskift. Maskinerna finns uppdelade per serie på vår sida om laserrengöring.
Mekaniska metoder: slipskiva, borste och slipning för hand
Alla tre fungerar enligt samma princip. Ett hårt material nöter bort rosten och tar samtidigt med sig en del av metallen under. Skillnaden är hur mycket och hur snabbt. Var och en av dem slits dessutom: slipskivan blir mindre, borstens borst bryts av och slippapper går åt rulle efter rulle.
Slipskiva och vinkelslip
Vinkelslipen är det kraftigaste alternativet inom mekanisk rostborttagning. Den tar sig snabbt igenom tjock rost på en plan yta. Slipskivan slipar dock allt den träffar, och med en roterande maskin i handen tas lätt mer metall bort än man avsett. På vår sida om laserrengöring sägs samma sak kort: mekanisk slipning kan förändra ytans mått. Vid förbehandling för svetsning syns det i kanterna på svetsspalten, eftersom en slipskiva eller ett slipband lätt rundar kanterna, vilket beskrivs på vår sida om laserrengöring före svetsning.
Stålborste
Stålborsten är det lättare alternativet. Den äter inte metall i samma takt som slipskivan, men borsten lämnar repor i ytan och når inte ner i djupa fördjupningar. På vår sida om laserrengöring av formar beskrivs samma problem: borsten når inte djupt in i formhålans konturer och repar i värsta fall ytan. En borste monterad på en vinkelslip är snabbare än en handborste, men då följer också maskinens vibrationer och gnistor med.
Slipning för hand
Slipband och slippapper är de långsammaste av dem. Med dem kommer man åt små ställen, men varje kvadratdecimeter kräver handkraft. I serietillverkning blir slipning för hand lätt en flaskhals.
| Metod | Hur rosten lossnar | Vad som förbrukas | Vad som blir kvar på ytan |
|---|---|---|---|
| Slipskiva och vinkelslip | En roterande skiva slipar | Slipskivor | Slipspår, måtten kan ändras |
| Stålborste | Borsten skrapar | Borstar | Repor, djupa fördjupningar blir inte rengjorda |
| Slipning för hand | Ett slipband eller slippapper nöter | Slipmaterial | Ojämnt resultat, beror på utföraren |
| Laserrengöring | Rostskiktet förångas eller lossnar | Varken blästermedel eller rengöringskemikalier; filter och skyddslinser byts vid behov | Jämn yta, grundmaterialet bevaras när inställningarna är rätt valda |
Ytskador, damm och heta arbeten
Den avgörande skillnaden mot laser vid mekanisk rostborttagning är kontakten. Slipskivan, borsten och slipbandet trycks mot ytan och nöter därför alltid också på grundmaterialet. Lasern är beröringsfri: rostskiktet absorberar energin och lossnar, och den rena metallen bevaras när inställningarna är rätt valda. I tunn plåt försvagar en förlust på några tiondels millimeter detaljen.
En pulslaser riktar energin mot ett tunt ytskikt i korta pulser, så värmen hinner inte spridas över plåten på samma sätt som vid slipning som ger gnistor. Med rätt vald maskin och rätt inställningar blir risken för deformation liten, men känsliga detaljer bör testas först. Tunn plåt behandlas närmare på vår sida om laserrengöring av bilar och veteranfordon.
När måtten är avgörande
En maskinbearbetad yta har exakta mått, och varje extra slipomgång förändrar dem ytterligare. Formrengöring visar samma sak, vilket beskrivs på vår sida om laserrengöring av formar: när en stålborste och en skrapa repar formhålan tiotals eller hundratals gånger under formens livslängd summeras slitaget till en mätbar förändring. Lasern vidrör inte ytan.
Gnistor och heta arbeten
Vinkelslipen ger upphov till gnistor, vilket gör slipning till en brandsäkerhetsfråga också. Enligt sidan om heta arbeten (på finska) från Finlands Räddningsbranschs Centralorganisation (SPEK) är heta arbeten arbeten där det uppstår gnistor eller där man använder låga eller annan hög värme, och ett exempel är slipning av metall. På en tillfällig plats för heta arbeten krävs ett skriftligt tillstånd för heta arbeten, och vid ett försäkrat objekt även en giltig behörighet för heta arbeten. I tillståndet utses en brandvakt, och den som utför arbetet kan vanligtvis inte samtidigt fungera som brandvakt. Kortet för heta arbeten är giltigt i fem år, och platsen för heta arbeten måste ha den utrustning för första släckinsats som försäkringsbolaget kräver.
Laserrengöring är inte heta arbeten. En person räcker, och ingen brandvakt behövs.
Damm
Vid slipning lossnar metall- och rostdamm, som sprids i hallens luft och lägger sig på maskinerna. Vid laserrengöring är det material som lossnar främst förångad smuts, och den samlas upp med punktutsug på den plats där den uppstår. Användaren skyddas av laserskyddsglasögon.
Skillnaden syns i slutet av skiftet. Efter slipning sopas golvet och fint damm torkas av från maskinerna. Efter laserrengöring finns samma material i punktutsugets filter: dammsugaren W2M Smoke Cleaner XL300 har till exempel fyra filter.
Laserns precision och repeterbarhet
Handstyrd slipning lämnar ett spår som speglar vem som utfört arbetet. Resultatet påverkas av om utföraren trycker hårt eller lätt, om skivan är ny eller halvsliten och hur trött handen är i slutet av skiftet. Två arbetsstycken som slipas samma dag ser vanligtvis inte exakt likadana ut.
Med laser utgår resultatet från inställningarna. Användaren väljer rengöringsmönster, effekt och hastighet på pekskärmen, och samma inställning ger samma resultat på nästa arbetsstycke. Arbetet blir klart i ett enda moment, och grundmaterialet bevaras när inställningarna är rätt valda.
Arbetsområdet avgränsar arbetet. Arbetsområdet för W2MCF-200X är 1–200 millimeter långt och 1–20 millimeter brett. Arbetsområdet för minilaserrengöraren W2MFC-20BP är 20 millimeter långt och 5 millimeter brett, så den får plats intill en svetsfog utan att vidröra den angränsande ytan. Förbehandling inför svetsning tar vi upp på vår sida om laserrengöring före svetsning.
I serietillverkning bör rengöringsmönstret, effekten och hastigheten som används skrivas in i arbetsinstruktionen. Då får nästa skift eller en annan användare samma resultat, och slutresultatet beror inte på vem som håller i maskinen.
Fördjupningar är en annan precisionsfråga. Lasern behöver ingen kontakt, så den är inte begränsad till ställen som en borste eller en slipskiva når. Eftersom lasern riktas mot stället behöver man inte heller ta bort oskadad yta runt det rostiga området.
Arbetets fysiska belastning
Mekanisk rostborttagning belastar händerna. Enligt sidan om vibrationssjukdom (på finska) från Arbetshälsoinstitutet (TTL) utsätts man fortfarande för vibrationer i händerna via el- och tryckluftsverktyg, till vilka även slipskivor hör. Under en attack av vita fingrar kan man känna domning, klumpighet och försvagad greppstyrka i händerna.
Enligt TTL:s sida om vibrationer (på finska) är insatsvärdet för hand-arm-vibrationer 2,5 m/s² och gränsvärdet 5,0 m/s² för åtta timmars exponering. När insatsvärdet överskrids måste arbetsgivaren utifrån riskbedömningen upprätta ett åtgärdsprogram mot vibrationer. När gränsvärdet överskrids måste åtgärder vidtas för att minska exponeringen.
Vibrationer syns inte utanpå. Enligt TTL registreras bara cirka 10–15 fall av vibrationssjukdom per år i registret över yrkessjukdomar, och det verkliga antalet är sannolikt flera gånger högre. Symtomen uppstår vanligtvis först efter många års exponering, men i vissa arbeten, till exempel bänkslipning, kan de uppträda redan på mindre än ett år. I det förebyggande arbetet är det viktigaste att minska vibrationerna.
Laserns handenhet har ingen roterande skiva och pressas inte mot ytan, så den ger inte upphov till vibrationer på samma sätt som en slipmaskin. Handenhetens vikt beror på modellen: i W2MFC-20BP är den 1,0 kg, i W2MCF-200X 1,5 kg, i W2MCF-300X 2,5 kg, i W2MCF-500X 3,0 kg och i W2MCW-3000 1,2 kg, eftersom den tunga maskindelen blir kvar på golvet. Man kan arbeta med maskinen nästan oavbrutet utan kylpauser. Användningen lär man sig snabbt: användarutbildningen tar vanligtvis fyra till sex timmar.
Även arbetsställningen förändras. En vinkelslip hålls med båda händerna och trycks mot ytan, ofta framåtböjd eller med händerna ovanför huvudet. Laserns handenhet styrs över ytan, och anslutningskabeln ger rörelsefrihet: i W2MCF-200X är den 5 meter, i W2MCF-300X och W2MCF-500X 5–10 meter och i W2MCW-3000 10 meter. Maskinen blir kvar på golvet medan användaren går runt arbetsstycket.
När du vill byta slipskivan mot en laser
Minilaserrengörarna börjar på 5 500 euro (exkl. moms), och W2MCF-60BP kostar 19 950 euro (exkl. moms). Du kan se en maskin i drift innan du bestämmer dig, eftersom demon är kostnadsfri.
Om du utför mekanisk rostborttagning varje vecka, räkna först ut hur många slipskivor, borstar och rullar slippapper som går åt per år och hur många timmar de tar. Jämför summan med maskinens pris eller hyra. Om du vill se hur lasern klarar din egen rost kan du hyra en maskin. Utbildningen för en hyrd maskin kostar 75 euro och ingår kostnadsfritt i veckohyran.
Berätta för Juhani Tamminen vad du slipar nu och med vad. Han föreslår modell och effekt utifrån ditt objekt.
Vanliga frågor
Slipskiva eller laser: vilken är snabbare?
Det beror på objektet och på vad som räknas in i tiden, eftersom själva slipningen bara ger en del av bilden av arbetet. I totaltiden ingår också städning och byte av slipskivor. Därför lönar det sig att göra jämförelsen på ett eget arbetsstycke.
Nöter en stålborste på metallen?
Ja, men mindre än en slipskiva. Borsten skrapar ytan och lämnar repor, och den når inte ner i djupa fördjupningar. Laserrengöring vidrör inte ytan, så grundmaterialet bevaras när inställningarna väljs efter materialet. Därför lämpar sig lasern också för arbetsstycken vars mått måste bevaras.
Behövs det tillstånd för heta arbeten vid laserrengöring?
Laserrengöring är inte heta arbeten, så något tillstånd behövs inte, och arbetet kan utföras av en person. Slipning med vinkelslip ger upphov till gnistor, och Finlands Räddningsbranschs Centralorganisation (SPEK) nämner slipning av metall som ett exempel på heta arbeten. På en tillfällig plats för heta arbeten kräver slipning därför ett skriftligt tillstånd för heta arbeten och vid ett försäkrat objekt även behörighet för heta arbeten, och i tillståndet utses en brandvakt.
Vad kostar mekanisk rostborttagning jämfört med laser?
Slipskivor och borstar är billiga var för sig, men de slits, och nya köps hela tiden. Med laser ligger kostnaden främst i maskinen: minilaserrengörarna börjar på 5 500 euro och W2MCF-60BP kostar 19 950 euro (exkl. moms). Laserrengöring kräver varken blästermedel eller rengöringskemikalier. Filtren i punktutsuget och rengöringshuvudets skyddslinser behöver däremot bytas vid behov. Jämför därför årets kostnad för slipskivor, städtid och arbetstimmar med maskinens pris eller hyra.
Kan man ta bort rost ur gropar och fördjupningar med laser?
Lasern bygger inte på nötning, så fördjupningens form begränsar inte arbetet på samma sätt som med borste eller slipskiva. På ett kraftigt korroderat arbetsstycke visar rengöringen hur mycket metall som finns kvar under rosten.
Vibrerar en laserrengörare i handen på samma sätt som en slipmaskin?
Nej. Handenheten har ingen roterande skiva och pressas inte mot ytan, så den ger inte upphov till sådana vibrationer i händerna som en slipmaskin. Handenhetens vikt är 1,0–3,0 kg beroende på modell. Enligt Arbetshälsoinstitutet (TTL) är det viktigaste i det förebyggande arbetet att minska vibrationerna.
Tar lasern bort även färg, eller bara rost?
Ja, när effekten väljs efter skiktet. W2MCW-serien är gjord för tjocka färgskikt och kraftig rost på stora ytor. Berätta för oss hur många skikt det är och vilket material det gäller, så föreslår vi en maskin som tar bort färgen utan slipmaskin.
Kan jag hyra en laser innan jag gör mig av med slipmaskinen?
Ja. Hyran för W2MCW-3000 är till exempel 750 euro per dag och 3 750 euro per vecka (exkl. moms). I veckohyran ingår produkt- och säkerhetsutbildningen kostnadsfritt, och den kostar annars 75 euro. På så sätt kan du rengöra samma rostiga delar med laser som du slipar nu och jämföra ytan, tiden och hur händerna känns.
Be om offert eller hyr en maskin
W2M Industries Oy är ett finländskt företag som grundades 2017. Produkterna tillverkas i Finland, och varje leverans omfattar användarutbildning.
Berätta om objektet, så hjälper vi er att välja modell och effekt. Juhani Tamminen (lasersäljning, teknisk expert): +358 40 709 4605, [email protected]. W2M Industries Oy, Koivulehdontie 2, 01510 Vantaa, Finland.